Einführung
Für ausländische Bauunternehmen, Projektentwickler und Fenstergroßhändler ist die Suche nach dem Herstellungsprozess von Schiebetüren selten reine Neugier. Sie ist vielmehr eine Frage der Sorgfaltspflicht. Zu verstehen, wie eine Tür gefertigt wird, ist der effektivste Weg, eine Fabrik zu prüfen, versteckte Risiken in der Lieferkette aufzudecken und zu beurteilen, ob ein Hersteller die örtlichen Bauvorschriften erfüllen kann.
Um Ihnen die Navigation durch diesen komplexen Beschaffungsprozess zu erleichtern, haben wir einen vollständigen B2B-Einkaufsleitfaden für die Herstellung von industriellen Schiebetüren zusammengestellt.
Im Folgenden erläutern wir jeden kritischen Schritt der Produktionslinie. Für jeden Schritt haben wir den Standard-Workflow dargestellt und eine praktische Checkliste zur Lieferantenbewertung bereitgestellt, die Ihnen hilft, potenzielle Probleme frühzeitig zu erkennen. Wir präsentieren Ihnen außerdem Branchenstandards – basierend auf unserer 20-jährigen Fertigungserfahrung bei Hotian –, damit Sie genau wissen, welche Qualitätsstandards Sie für Ihr nächstes Projekt fordern sollten.
Schritt 1: Rohmaterialextrusion & Thermisches Brechen
Der Standardprozess
Die Fertigung beginnt mit der Rohprofilvorbereitung. Aluminiumblöcke werden durch Stahldüsen extrudiert, abgekühlt und ausgehärtet, um die gewünschte Härte (T5/T6) zu erreichen. Zur Energieeffizienz wird ein Polymerstreifen mit geringer Wärmeleitfähigkeit (die thermische Trennung) in den Aluminiumhohlraum eingeführt und fest verpresst. Abschließend werden die Profile Oberflächenbehandlungen wie Pulverbeschichtung oder Anodisierung in Hochtemperaturöfen unterzogen.
Wie man einen Lieferanten bewertet: Materialien & Extrusion
Bei der Prüfung der Rohstoffe einer Fabrik sollten Sie auf folgende spezifische Indikatoren achten:
| Inspektionspunkt | Häufige Fehler (Was man vermeiden sollte) | Branchenübliche Best Practices (Was ist zu spezifizieren?) |
| Thermisches Trennmaterial | Recycelte PVC-Streifen (spröde, schlechte Isolierung). | PA66 Nylonstreifen (hohe strukturelle Integrität, überlegene Wärmebeständigkeit). |
| Profildicke | Profile mit einer Dicke von weniger als 1,4 mm für gewerbliche Türen. | 1,4 mm bis 2,2 mm reines Aluminium, abhängig von den Anforderungen an die Windlast. |
| Wareneingangskontrolle | Sich ausschließlich auf Lieferantenzertifikate ohne Werksprüfung zu verlassen. | Mit dem Messschieber 100% werden Dicke und Ebenheit geprüft, bevor die Materialien in die Produktionslinie gelangen. |
Der Hotian-Benchmark
Wir nutzen ausschließlich Wärmebrücken aus PA66-Nylon und neuwertige Mehrkammer-UPVC-Profile (Wärmeleitfähigkeit 0,17 W/m·K). Unser engagiertes Qualitätssicherungsteam führt die Wareneingangskontrolle (IQC) nach 100% mit hochpräzisen Messschiebern durch. Darüber hinaus garantieren unsere VOC-freie Pulverbeschichtung und die Fluorcarbon-(PVDF)-Beschichtung eine 10-jährige Farbbeständigkeit.
Schritt 2: CNC-Präzisionsschneiden und -bearbeiten
Der Standardprozess
Die Profile werden zu Schneidstationen transportiert, wo Doppelgehrungssägen das Metall in präzisen Winkeln (üblicherweise 45° oder 90°) zuschneiden. Anschließend bohren und fräsen 3- oder 4-Achs-CNC-Bearbeitungszentren (Computer Numerical Control) automatisch Nuten für Mehrpunktverriegelungen, Schwerlastrollen und Entwässerungsbohrungen.
Wie man einen Lieferanten bewertet: Bearbeitungspräzision
Die Schnitttoleranz ist der wichtigste Faktor bei der Türenherstellung. Wenn die Ecken nicht perfekt zusammenpassen, kommt es bei der Montage vor Ort zu Spalten, Wassereintritt und Zugluft.
- Erkundigen Sie sich nach ihrer Schnitttoleranz: Eine Toleranz von ±1,0 mm oder mehr führt zu sichtbaren Spalten an den Ecken. Fordern Sie eine Toleranz von ±0,5 mm.
- Prüfen Sie die Marken ihrer Maschinen: Für hochwertige Schneidarbeiten ist erstklassiges Equipment erforderlich. Achten Sie auf renommierte CNC-Maschinen (deutsche oder italienische Marken) anstatt auf markenlose Handkreissägen aus der Fabrikhalle.
- Überprüfen Sie die Konstruktion der Entwässerungsöffnungen: Stellen Sie sicher, dass die Fabrikmaschinen versetzte Entwässerungsöffnungen mit Rückschlagklappen haben, um zu verhindern, dass windgetriebener Regen zurück ins Innere geweht wird.
Der Hotian-Benchmark
Hotian nutzt Deutsche CNC-Schneidzentren der Elumatec-Klasse. Diese automatisierte Präzisionsmaßnahme fixiert unsere Toleranzen beim Rahmenschneiden auf mikroskopische Werte. ±0,5 mm. Durch die Kontrolle der Bearbeitung auf Millimeterebene garantieren wir perfekt ausgerichtete Ecken und Rahmen, die ohne Kraftaufwand oder Unterlegscheiben exakt in Ihre Rohöffnungen passen.
Schritt 3: Rahmenmontage und Eckverpressung
Der Standardprozess
Zur Montage der Rahmen werden Aluminium-Eckverbinder in die Hohlkammern der 45-Grad-Schnitte eingesetzt. Anschließend wird Zweikomponenten-Struktur-Epoxidharz in die Fuge eingespritzt. Eine hydraulische Eckverpressmaschine verpresst das Aluminium dann fest mit dem inneren Verbinder. Abschließend werden durchgehende Dichtungsbänder entlang der Verglasungskanäle angebracht.
Wie man einen Lieferanten bewertet: Strukturelle Integrität
Eine Schiebetür muss dem Gewicht des schweren Glases und Winddrücken in Hurrikanstärke standhalten.
| Inspektionspunkt | Häufige Fehler (Was man vermeiden sollte) | Branchenübliche Best Practices (Was ist zu spezifizieren?) |
| Eckverbindung | Manuelle Schraubverbindungen ohne innere Eckverbinder oder Strukturkleber. | Hydraulisches automatisiertes Verpressen mit Zweikomponenten-Epoxidharz-Injektion für absolut wasserdichten Betrieb. |
| Dichtungsstreifen | Billiger Schaumstoff oder PVC-Gummi (zersetzt sich schnell unter UV-Strahlung). | EPDM-Gummidichtungen (Automobilqualität, äußerst langlebig, hervorragende Luftdichtigkeit). |
| Dichtmittelsicherheit | Scharf riechende, lösemittelbasierte Dichtstoffe mit hohem VOC-Gehalt. | Formaldehydfreie, umweltfreundliche Strukturdichtstoffe. |
Der Hotian-Benchmark
Unsere Montagelinie ist so konzipiert, dass sie die Passivhaus- und Hurrikansicherheitsstandards erfüllt. Wir kombinieren vollautomatische Eckverpressung mit hochwertigen EPDM-Gummidichtungen. Dadurch erreichen unsere Rahmenkonstruktionen die außergewöhnliche Wasser- und Luftdichtheit, die für die strengen NAMI-Hurrikansicherheitsprüfungen erforderlich ist.
Schritt 4: Glasverglasung und Hardwareintegration
Der Standardprozess
Isolierglaseinheiten (IGUs) werden in die montierten Flügel abgesenkt und von Neopren-Setzklötzen für optimale Entwässerung gehalten. Struktur-Silikon fixiert das Glas. Gleichzeitig werden Edelstahl-Gleitschienen, robuste Tandemrollen, Griffe und Mehrpunktverriegelungen integriert und kalibriert.
Wie man einen Lieferanten bewertet: Kernkomponenten
Die Lebensdauer einer Schiebetür hängt ausschließlich von ihren beweglichen Teilen und der Qualität des Glases ab.
- Überprüfung der Glaszertifizierungen: Nicht zertifiziertes Glas stellt ein erhebliches Haftungsrisiko dar. Vergewissern Sie sich, dass die Glaslieferanten des Herstellers über die für Ihren Markt erforderlichen Zertifizierungen verfügen (z. B. SGCC/IGCC für Nordamerika, CE für Europa).
- Wärmegas prüfen: Vergewissern Sie sich, dass die Isolierglaseinheiten mit Argon gefüllt sind und über Low-E-Beschichtungen verfügen, um die örtlichen Energievorschriften (U-Werte) zu erfüllen.
- Testen der Hardware-Belastbarkeit: Schiebetüren sind sehr schwer. Achten Sie darauf, dass der Hersteller hochbelastbare Tandemrollen verwendet, die für das spezifische Gewicht Ihrer Türflügel ausgelegt sind, und überprüfen Sie die Marken der Beschläge.
Der Hotian-Benchmark
Wir arbeiten exklusiv mit Branchengrößen wie CSG und XYG zusammen, um CCC-, SGCC- und IGCC-zertifiziertes Glas anzubieten. Dank Argonfüllung und Low-E-Beschichtung erreichen unsere Türen folgende Werte: NFRC-U-Werte zwischen 0,20 und 0,28. Im Hardwarebereich setzen wir auf vertrauenswürdige Marken wie Kinlong und HOPO, Dadurch wird sichergestellt, dass unsere Edelstahlschienen und Hochleistungsrollen Hunderttausende von Zyklen überstehen.
Erhalten Sie eine kostenlose technische Überprüfung Ihres Projekts →

Schritt 5: Leistungsüberprüfung und laborgeprüfte Zertifizierungsbenchmarks
Für Architekten, Bauunternehmer und Bauträger von individuellen Wohnhäusern ist die Prüfung der ästhetischen Oberfläche einer Schiebetür nur die halbe Miete. Die tatsächliche physische Schutzwirkung einer Gebäudehülle hängt von der Leistung zertifizierter Labortests ab.
Bei der Bewertung von Isolierglaseinheiten (IGUs) und Konstruktionselementen eines ausländischen Herstellers müssen die technischen Spezifikationen durch akkreditierte Prüfstellen – wie beispielsweise die Prüfstelle für die öffentliche Sicherheit – bestätigt werden. Nationaler Rat für Fensterbewertung (NFRC), Die Nationales Akkreditierungs- und Managementinstitut (NAMI), und unabhängige Prüfstellen wie Intertek.
Bevor Sie Werkstattzeichnungen genehmigen oder Beschaffungsaufträge erteilen, verwenden Sie die untenstehende Benchmark-Datenmatrix, um zu prüfen, ob ein Fensterlieferant internationale Energievorschriften, Anforderungen an die Windlast und Schalldämmstandards erfüllt.
| Standard & Agentur | Kerntestmetriken | Architektur- und Bauordnungs-Benchmark |
| NFRC-Wärmebewertung (USA/International) | U-Faktor: ≤ 0,30SHGC: ≤ 0,23VT: ≥ 0,45 | Überprüft die Wärmeleitfähigkeit und den solaren Wärmegewinn der gesamten Anlage. Unerlässlich für die Einhaltung der ENERGY STAR®, Kalifornischer Titel 24, Und IECC Standards einhalten, ohne Verzögerungen bei der Projektinspektion oder übermäßige Belastungen der Heizungs-, Lüftungs- und Klimaanlage zu riskieren. |
| NAMI / AAMA Struktur (ASTM E330 / E1886 / E1996) | Auslegungsdruck: DP50+Windzone & Großer Raketeneinschlag | Prüft die zulässigen strukturellen Durchbiegungsgrenzen, die Luftdurchlässigkeitsraten (≤ 0,1 cfm/ft²) und die Wasserdichtheit unter zyklischen Winddrücken. Obligatorisch für Küsten-Hurrikangebiete und gewerbliche Gebäude in großer Höhe. |
| Akustikzertifizierung (Intertek / ASTM E90 / E413) | Akustische Bewertung: STC 38+(OITC 30+) | Quantifiziert den Schalldämmverlust durch laminierte oder asymmetrische Isolierglaseinheiten. Ein Referenzwert für STC 38 dämpft über 80% an städtischen Verkehrs-, Bahn- und Flugfrequenzen – eine entscheidende Grundlage für Luxusanwesen und Boutique-Hotels. |
| Thermische Modellierung & FEA (Intertek / ISO 10077) | Computersimulation von thermischen Isothermen | Bewertet Rahmenhohlraumkonstruktionen mittels Finite-Elemente-Analyse. Stellt sicher, dass Mehrkammerprofile und thermische Trennungen lokale Kondensation und Wärmebrücken bei unterschiedlichen Temperaturdifferenzen zwischen Innen und Außen verhindern. |
Checkliste zur Verglasungs- und Konformitätsprüfung
- Nachfrage nach Gesamtbewertungen über dem Mittelpunkt der Glasfläche (COG): Die Wärmeleistung muss die gesamte Konstruktion widerspiegeln – einschließlich Aluminium-Kantenabstandhalter, verstärkter Flügelkammern und Struktursilikon – und nicht nur eine isolierte Glasprobe.
- Zertifikatsrückverfolgbarkeit bestätigen: Fordern Sie die Authorization to Mark (ATM)-Nummer des Herstellers oder die Verzeichniseintragsnummern an, um zu überprüfen, ob die getesteten Profilprofile, Abstandhaltersysteme und Glaszusammensetzungen exakt der für Ihr Projekt spezifizierten Stückliste (BOM) entsprechen.
- Strukturelle Bewertungen den Expositionskategorien zuordnen: Stellen Sie sicher, dass in den Berichten zu den Strukturprüfungen explizit die Prüfabmessungen angegeben werden, die mindestens so groß sind wie Ihre größte geplante Öffnungslänge, und dass die strukturelle Reserve auch bei lokaler Windscherung erhalten bleibt.
Schritt 6: Qualitätskontrolle und Exportverpackung
Der Standardprozess
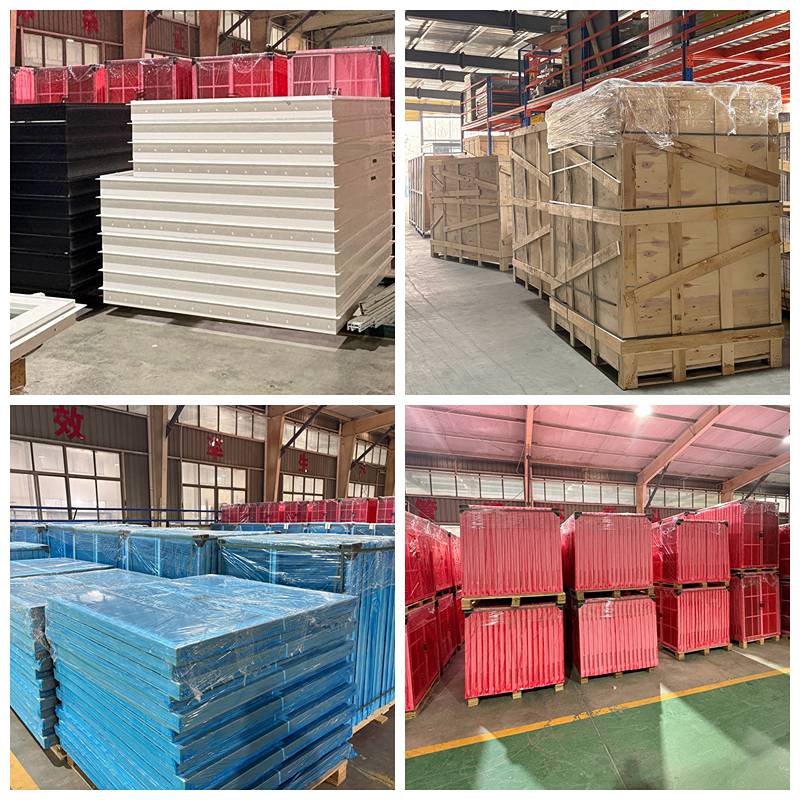
Die fertigen Türen werden auf Prüfständen einer Sicht- und Funktionsprüfung unterzogen. Freigegebene Einheiten werden gereinigt, in Schutzfolie verpackt, mit Eckenschützern aus Hartkarton versehen und für den Export in stabile Holzkisten verladen.
Wie man einen Lieferanten bewertet: Logistik- und Qualitätskontrollrisiko
“Der Versand von ”Blindboxen“ birgt ein erhebliches Risiko für B2B-Käufer. Der Erhalt defekter oder beschädigter Geräte Monate nach der Bestellung gefährdet die Projektzeitpläne erheblich.
| Inspektionspunkt | Häufige Fehler (Was man vermeiden sollte) | Branchenübliche Best Practices (Was ist zu spezifizieren?) |
| Versandnachweis | Die Fabrik weigert sich, die fertigen Produkte vor Erhalt der Schlusszahlung zu zeigen. | Fernverifizierung: Detaillierte Fotos und Funktionsvideos Ihrer konkreten Bestellung vor dem Verpacken. |
| Kistenmaterial | Standardkarton, lose Schrumpffolie oder unbehandeltes Holz (wird vom Zoll abgelehnt). | Vollständig geschlossene, begasungsfreie Sperrholzkisten mit Anti-Schlinger-Airbags. |
| Hafenabfertigung | Flachbodenkisten, die eine grobe manuelle Handhabung erfordern. | Paletten mit Eisenboden Für sicheres Handling mit dem Gabelstapler 100% in die Kiste integriert. |
Der Hotian-Benchmark
Qualitätskontrolle und sichere Logistik bilden den größten Wettbewerbsvorteil bei Hotian Windows. Unsere 5 engagierten QA/QC-Ingenieure gewährleisten eine Erstausbeute von über 951 TP6T. Wir bieten 100% Fernverifizierung Bevor wir eine Kiste verschließen. Darüber hinaus sorgt unsere sichere Verpackung – mit begasungsfreiem Sperrholz und Standard-Eisenbodenpaletten – dafür, dass unsere Transportschadenquote strengstens eingehalten wird. unterhalb 1%.
Anfrage für kommerzielle B2B-Spezifikationen und Werkspreise →
Entwickelt für Präzision und optimiert für den globalen Transport
Eine hochwertige Schiebetür ist das Ergebnis präziser CNC-Frästechnik, zertifizierter Strukturverglasung und kompromissloser Konstruktionstechnik. Bei Hotian Windows sind unsere Fertigungslinien darauf ausgerichtet, Ihnen Fenster und Türen in Gewerbequalität direkt vom Werk auf Ihre Baustelle zu liefern.
Da der internationale Seetransport seine maximale Kosteneffizienz bei optimaler Containerauslastung erreicht, ist unser Direktvertriebsmodell ab Werk ideal für umfassende Architekturprojekte, den Bau ganzer Wohnanlagen und die Verteilung von Gewerbeimmobilien mit mehreren Einheiten geeignet. Unser hauseigenes Ingenieurteam erstellt vollständige Zeitpläne für die Inbetriebnahme, berechnet die Windlast und bietet maßgeschneiderte Exportkonsolidierung.
Nehmen Sie Kontakt mit unserem Projektentwicklungsteam bei Hotian auf →
Häufig gestellte Fragen (FAQ)
Wie lange ist die typische Lieferzeit für maßgefertigte architektonische Schiebetüren?
Die Standardproduktion dauert in der Regel 25 bis 35 Werktage nach Freigabe der finalen Werkstattzeichnung und Eingang der Anzahlung. Bei übergroßen Einheiten, kundenspezifischen Wärmedämmprofilen oder speziellen Hochleistungsglaskonfigurationen beträgt die Lieferzeit 40 bis 45 Werktage. Wir stellen Ihnen während jeder Fertigungsphase Meilensteine und Fortschrittsberichte zur Verfügung.
Wie kann man die Produktsicherheit gewährleisten und Beschädigungen während des Seetransports verhindern?
Jede Einheit durchläuft einen mehrstufigen Exportschutz. Wir umwickeln die Rahmen mit kratzfester Schutzfolie, polstern die Ecken mit robusten EPE-Schaumstoffpolstern und verpacken die Glasscheiben in begasten, stahlverspannten Sperrholzkisten. Die Kisten verfügen über stoßdämpfende Innenverstrebungen, um dem Verrutschen im Container, Feuchtigkeitsschwankungen und rauen Seebedingungen standzuhalten.
Welchen internationalen Normen und Bauvorschriften entsprechen Ihre Schiebetüren?
Unsere Systeme sind so konstruiert, dass sie den wichtigsten internationalen Normen für Fenster und Türen entsprechen, darunter NAFS/AAMA/WDMA/CSA (Nordamerika), AS2047 und AS1288 (Australien) sowie CE EN 14351-1 (Europa). Vollständige Prüfberichte zu Windlast, Luftdichtheit, Wasserdichtheit und Wärmedurchgangskoeffizient (U-Wert/g-Wert) sind auf Anfrage erhältlich.
Befürworten Sie zerlegte (KD) Verpackungen oder komplett vormontierte Einheiten?
Wir berücksichtigen beide Logistikstrategien, je nach Ihren Projektanforderungen:
Vormontiert (einheitlich): Werkseitig verglast und kalibriert, um den Arbeitsaufwand vor Ort zu minimieren und eine werkseitige Luftdichtheit zu gewährleisten, ideal für Projekte in Standardgröße.
Knock-Down (KD): Rahmen und Flügel werden präzisionsgefräst und flach zusammen mit den verpackten Glaseinheiten verpackt. Dies maximiert das Containervolumen, reduziert die Seefrachtkosten um bis zu 401 t/6 t und erleichtert die Handhabung bei übergroßen architektonischen Höhen.