Introduction
Pour les entreprises de construction, les promoteurs et les grossistes en menuiserie à l'étranger, la recherche d'informations sur le processus de fabrication des portes coulissantes relève rarement de la simple curiosité. Il s'agit d'une démarche de vérification préalable. Comprendre comment une porte est fabriquée est le moyen le plus efficace d'auditer une usine, de repérer les risques cachés dans la chaîne d'approvisionnement et d'évaluer si un fabricant est en mesure de respecter les normes de construction locales.
Pour vous aider à vous y retrouver dans ce processus d'approvisionnement complexe, nous avons compilé un guide complet d'achat B2B pour la fabrication de portes coulissantes industrielles.
Ci-dessous, nous détaillons chaque étape critique de la chaîne de production. Pour chacune d'elles, nous décrivons le flux de travail standard et fournissons une liste de contrôle pratique pour l'évaluation des fournisseurs, afin de vous aider à identifier les points critiques. Nous partagerons également les références du secteur, issues de nos 20 ans d'expérience en production chez Hotian, pour que vous sachiez précisément quel niveau de qualité exiger pour votre prochain projet.
Étape 1 : Extrusion et rupture thermique de la matière première
Le processus standard
La fabrication commence par la préparation des profilés bruts. Les billettes d'aluminium sont extrudées à travers des filières en acier, refroidies, puis vieillies pour atteindre la dureté structurelle (T5/T6). Pour optimiser la consommation d'énergie, les machines insèrent une bande de polymère à faible conductivité dans la cavité en aluminium (rupture de pont thermique) et la sertissent fermement. Enfin, les profilés subissent des traitements de surface tels que le revêtement en poudre ou l'anodisation dans des fours à haute température.
Comment évaluer un fournisseur : matériaux et extrusion
Lors de l'audit des matières premières d'une usine, recherchez les indicateurs spécifiques suivants :
| Point d'inspection | Pièges courants (ce qu'il faut éviter) | Meilleures pratiques du secteur (Que faut-il spécifier ?) |
| Matériau à rupture de pont thermique | Bandes de PVC recyclé (fragiles, mauvaise isolation). | Bandes de nylon PA66 (intégrité structurelle élevée, résistance thermique supérieure). |
| Épaisseur du profil | Profilés d'une épaisseur inférieure à 1,4 mm pour portes commerciales. | Aluminium vierge de 1,4 mm à 2,2 mm, selon les exigences de charge du vent. |
| Contrôle qualité entrant | Se fier uniquement aux certificats des fournisseurs sans tests en usine. | Le pied à coulisse 100% vérifie l'épaisseur et la planéité avant que les matériaux n'entrent dans la ligne. |
Le référentiel hotien
Nous utilisons strictement ruptures thermiques en nylon PA66 Nous utilisons des profilés UPVC multichambres vierges (conductivité thermique de 0,17 W/m·K). Notre équipe d'assurance qualité dédiée effectue un contrôle qualité à réception (IQC) du profilé 100% à l'aide d'un pied à coulisse de haute précision. De plus, nos revêtements en poudre sans COV et nos finitions en fluorocarbone (PVDF) garantissent une résistance à la décoloration de 10 ans.
Étape 2 : Découpe et usinage de précision CNC
Le processus standard
Les profilés sont acheminés vers des stations de découpe où des scies à double onglet coupent le métal selon des angles précis (généralement 45° ou 90°). Ensuite, des centres d'usinage CNC (Commande Numérique par Calculateur) à 3 ou 4 axes percent et fraisent automatiquement les rainures pour les verrous multipoints, les rouleaux haute résistance et les trous d'évacuation d'eau.
Comment évaluer un fournisseur : précision d’usinage
La tolérance de coupe est le paramètre le plus critique dans la fabrication des portes. Si les angles ne s'emboîtent pas parfaitement, vous risquez de rencontrer des problèmes lors de l'installation, tels que des espaces vides, des infiltrations d'eau et des courants d'air.
- Renseignez-vous sur leur tolérance de coupe : Une tolérance de ±1,0 mm ou plus entraînera des écarts visibles aux angles. Exigez une tolérance de ±0,5 mm.
- Examinez les marques de leurs machines : La découpe de haute précision exige un équipement haut de gamme. Privilégiez les marques CNC réputées (allemandes ou italiennes) aux scies manuelles sans marque que l'on trouve en usine.
- Vérifiez la conception du trou d'évacuation : Assurez-vous que les machines de l'usine soient équipées d'orifices d'évacuation décalés avec des clapets anti-retour pour empêcher la pluie poussée par le vent de refluer à l'intérieur.
Le référentiel hotien
Hotian utilise Centres de découpe CNC allemands de qualité Elumatec. Cette précision automatisée garantit des tolérances de découpe de cadre microscopiques. ±0,5 mm. En contrôlant l'usinage au millimètre près, nous garantissons des angles et des cadres parfaitement alignés qui s'insèrent exactement dans vos ouvertures brutes sans forcer ni caler.
Étape 3 : Assemblage du cadre et sertissage des coins
Le processus standard
Pour assembler les cadres, des équerres d'angle en aluminium sont insérées dans les cavités des découpes à 45 degrés. Une résine époxy structurale bi-composante est injectée dans le joint. Une sertisseuse d'angle hydraulique fixe ensuite solidement l'aluminium dans l'équerre interne. Enfin, un joint d'étanchéité continu est appliqué le long des rainures de vitrage.
Comment évaluer un fournisseur : intégrité structurelle
Une porte coulissante doit résister au poids important du verre et à la pression des vents équivalente à celle d'un ouragan.
| Point d'inspection | Pièges courants (ce qu'il faut éviter) | Meilleures pratiques du secteur (Que faut-il spécifier ?) |
| Assemblage d'angle | Assemblages par vis manuels sans équerres d'angle internes ni colle structurale. | Sertissage hydraulique automatisé avec injection d'époxy bi-composant pour une étanchéité parfaite. |
| Coupe-froid | Mousse bon marché ou caoutchouc PVC (se dégrade rapidement sous l'effet des UV). | joints en caoutchouc EPDM (Qualité automobile, très durable, excellente étanchéité à l'air). |
| Sécurité des mastics | Mastics à base de solvants à l'odeur forte et à teneur élevée en COV. | Mastics structuraux écologiques sans formaldéhyde. |
Le référentiel hotien
Notre chaîne de montage est conçue pour répondre aux normes des maisons passives et aux exigences de résistance aux ouragans. Nous utilisons un sertissage d'angle entièrement automatisé associé à des joints en caoutchouc EPDM de haute qualité. Ainsi, nos structures finales atteignent l'étanchéité à l'eau et à l'air exceptionnelle requise pour satisfaire aux normes rigoureuses de résistance aux ouragans de la NAMI.
Étape 4 : Intégration du vitrage et de la quincaillerie
Le processus standard
Les vitrages isolants sont insérés dans les châssis assemblés, soutenus par des cales en néoprène assurant un drainage optimal. Un joint en silicone structurel fixe le vitrage. Simultanément, les rails de guidage en acier inoxydable, les roulettes tandem renforcées, les poignées et le système d'entraînement à verrouillage multipoints sont intégrés et calibrés.
Comment évaluer un fournisseur : Composants essentiels
La durée de vie d'une porte coulissante dépend entièrement de ses pièces mobiles et de la qualité du verre.
- Auditez les certifications du verre : L'utilisation de verre non certifié représente un risque majeur. Assurez-vous que les partenaires verriers de l'usine possèdent les certifications locales requises pour votre marché (par exemple, SGCC/IGCC pour l'Amérique du Nord, CE pour l'Europe).
- Vérifier le gaz thermique : Vérifiez que les vitrages isolants sont remplis d'argon et comportent des revêtements à faible émissivité pour répondre aux normes énergétiques locales (valeurs U).
- Tester la capacité de charge du matériel : Les portes coulissantes sont extrêmement lourdes. Assurez-vous que le fabricant utilise des roulettes tandem renforcées, adaptées au poids de vos vantaux, et vérifiez la marque des ferrures.
Le référentiel hotien
Nous collaborons exclusivement avec des géants du secteur comme CSG et XYG pour le vitrage certifié CCC, SGCC et IGCC. Grâce à leur remplissage à l'argon et à leur revêtement Low-E, nos portes atteignent des performances exceptionnelles. Valeurs U du NFRC comprises entre 0,20 et 0,28. Pour le matériel, nous intégrons des marques de confiance comme Kinlong et HOPO, garantissant ainsi que nos rails en acier inoxydable et nos rouleaux robustes résistent à des centaines de milliers de cycles.
Obtenez une évaluation technique gratuite pour votre projet →

Étape 5 : Vérification des performances et référentiels de certification testés en laboratoire
Pour les architectes, les entrepreneurs et les promoteurs de maisons individuelles, l'inspection de la finition esthétique d'une porte coulissante ne représente que la moitié du travail. L'étanchéité réelle de l'enveloppe du bâtiment dépend de performances certifiées en laboratoire.
Lors de l'évaluation des vitrages isolants et des assemblages structurels d'un fabricant étranger, les spécifications techniques doivent être corroborées par des organismes de contrôle accrédités, tels que… Conseil national d'évaluation des fenêtres (NFRC), le Institut national d'accréditation et de gestion (NAMI), et des organismes de test indépendants comme Intertek.
Avant d'approuver les plans d'atelier ou d'émettre des bons de commande, utilisez la matrice de données de référence ci-dessous pour vérifier si un fournisseur de fenêtres respecte les codes énergétiques internationaux, les exigences structurelles en matière de charge de vent et les normes d'atténuation acoustique.
| Standard & Agency | Métriques de test principales | Référence en matière de conformité architecturale et aux codes |
| Classement thermique NFRC (États-Unis/International) | Facteur U : ≤ 0,30SHGC : ≤ 0,23VT : ≥ 0,45 | Vérifie la conductivité thermique de l'ensemble de l'unité et le gain de chaleur solaire. Essentiel pour répondre aux exigences ENERGY STAR®, Titre 24 de la Californie, et IECC normes sans risquer de retards dans l'inspection du projet ni de charges CVC excessives. |
| NAMI / AAMA Structurel (ASTM E330 / E1886 / E1996) | Pression de conception : DP50+Zone de vent et impact de gros missile | Valide les limites de déformation structurelle, les taux d'infiltration d'air (≤ 0,1 pi³/min/pi²) et la résistance à l'eau sous des pressions de vent cycliques. Obligatoire pour les zones côtières exposées aux ouragans et les bâtiments commerciaux situés en haute altitude. |
| Certification acoustique (Intertek / ASTM E90 / E413) | Indice d'affaiblissement acoustique : STC 38+(OITC 30+) | Quantifie la perte de transmission acoustique à travers des configurations de vitrages isolants feuilletés ou asymétriques. Un point de référence pour STC 38 atténue plus de 80% de fréquences de trafic urbain, ferroviaire et aérien - une base essentielle pour les propriétés de luxe et l'hôtellerie de charme. |
| Modélisation thermique et analyse par éléments finis (Intertek / ISO 10077) | Simulation informatique des isothermes thermiques | Évalue la conception des cavités de l'ossature par analyse par éléments finis. Garantit que les profils multichambres et les ruptures de pont thermique empêchent la condensation localisée et les ponts thermiques malgré les variations de température entre l'intérieur et l'extérieur. |
Liste de contrôle de vérification du vitrage et de la conformité
- Demande de notation globale par unité au-dessus du centre de verre (COG) : Les performances thermiques doivent refléter l'ensemble de l'assemblage, y compris les entretoises de bord en aluminium, les chambres de châssis renforcées et le silicone structurel, et non pas seulement un échantillon de verre isolé.
- Confirmer la traçabilité du certificat : Demandez l'autorisation de marquage (ATM) du fabricant ou les numéros de liste de répertoire pour vérifier que l'extrusion du profilé, le système d'espacement et les compositions de verre testés correspondent exactement à la nomenclature (BOM) spécifiée pour votre projet.
- Associer les notations structurelles à la catégorie d'exposition : Veillez à ce que les rapports d'essais structurels indiquent explicitement les dimensions d'essai égales ou supérieures à votre plus grande plage d'ouverture prévue, en maintenant une marge structurelle sous cisaillement de vent localisé.
Étape 6 : Contrôle qualité et emballage pour l’exportation
Le processus standard
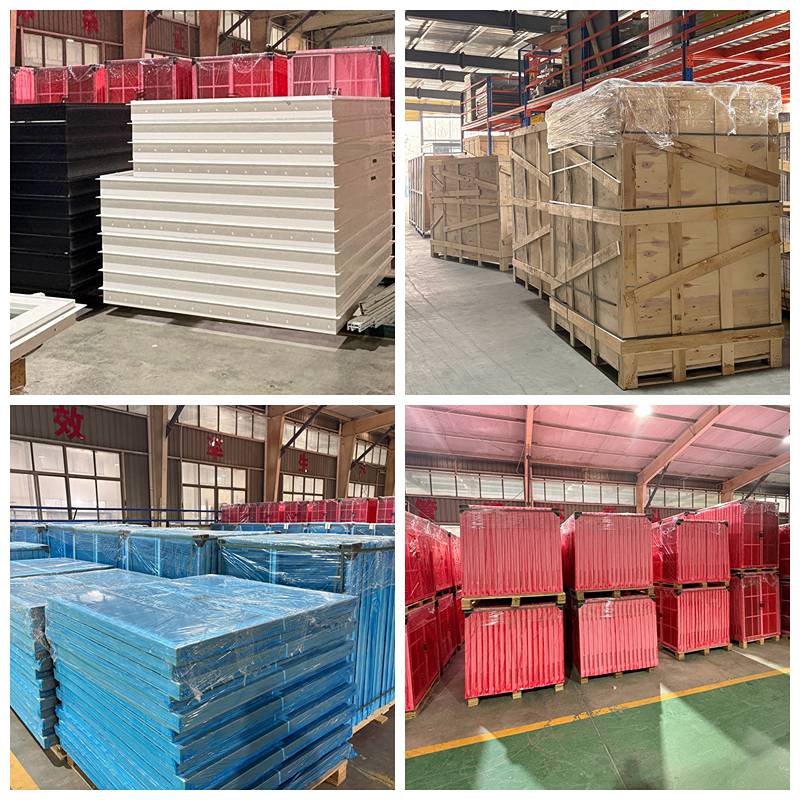
Les portes finies sont soumises à des contrôles visuels et mécaniques sur des bancs d'essai. Les unités approuvées sont nettoyées, emballées dans un film protecteur, équipées de protections d'angle en carton rigide et chargées dans des caisses en bois robustes pour l'exportation.
Comment évaluer un fournisseur : risques liés à la logistique et au contrôle qualité
“L’expédition de produits ” sans emballage » représente un risque majeur pour les acheteurs B2B. Recevoir des unités défectueuses ou endommagées des mois après la commande compromet les délais des projets.
| Point d'inspection | Pièges courants (ce qu'il faut éviter) | Meilleures pratiques du secteur (Que faut-il spécifier ?) |
| Preuve avant expédition | L'usine refuse de montrer les produits finis avant d'avoir reçu le paiement final. | Vérification à distance : Photos détaillées et vidéos de fonctionnement de votre commande avant la mise en caisse. |
| Matériaux pour caisses | Carton standard, film rétractable non fixé ou bois non traité (risque de refus en douane). | Caisses en contreplaqué entièrement fermées et sans fumigation, avec coussins d'air anti-balancement. |
| Manutention portuaire | Caisses à fond plat nécessitant une manutention manuelle brutale. | palettes à fond en fer intégré dans la caisse pour une manutention sécurisée du chariot élévateur 100%. |
Le référentiel hotien
Le contrôle qualité et une logistique sécurisée constituent les atouts majeurs de Hotian Windows. Nos 5 ingénieurs QA/QC dédiés garantissent un taux de réussite de 95%+ dès le premier passage. Nous proposons Vérification à distance 100% avant de sceller chaque caisse. De plus, notre emballage sécurisé – composé de contreplaqué sans fumigation et de palettes à fond métallique standard – maintient notre taux de dommages pendant le transport strictement en dessous de 1%.
Demande de spécifications commerciales B2B et de prix d'usine →
Conçu pour la précision et optimisé pour le transit mondial
Une porte coulissante haut de gamme est le fruit d'un usinage CNC de précision, de vitrages structurels certifiés et d'une ingénierie de passage sans compromis. Chez Hotian Windows, nos lignes de production sont calibrées pour vous livrer des fenêtres de qualité commerciale, directement de l'usine à votre chantier.
Le transport maritime international étant le plus rentable lorsque l'espace des conteneurs est pleinement utilisé, notre modèle de livraison directe d'usine est parfaitement adapté aux projets architecturaux d'envergure, à la construction de lotissements résidentiels et à la distribution commerciale multi-unités. Notre équipe d'ingénieurs interne fournit des calendriers d'ouverture complets, des évaluations de la résistance au vent des structures et des solutions de groupage à l'exportation personnalisées.
Contactez notre équipe d'ingénierie de projet chez Hotian →
Foire aux questions (FAQ)
Quel est le délai de livraison habituel pour des portes coulissantes architecturales sur mesure ?
La production standard prend généralement de 25 à 35 jours ouvrables après validation du plan d'atelier définitif et réception de l'acompte. Pour les unités hors gabarit, les profils de rupture de pont thermique sur mesure ou les configurations de vitrage haute performance spécifiques, les délais de livraison sont de 40 à 45 jours ouvrables. Nous fournissons des mises à jour régulières et des rapports d'avancement à chaque étape de la fabrication.
Comment garantir la sécurité des produits et prévenir les dommages pendant le transport maritime ?
Chaque unité bénéficie d'une protection multicouche pour l'exportation. Les cadres sont enveloppés d'un film protecteur anti-rayures, les angles sont protégés par des cales en mousse EPE haute densité et les panneaux de verre sont emballés dans des caisses en contreplaqué fumigées et cerclées d'acier. Ces caisses sont dotées de renforts internes amortisseurs pour résister aux mouvements du conteneur, aux variations d'humidité et aux conditions maritimes difficiles.
À quelles normes internationales et codes du bâtiment vos portes coulissantes sont-elles conformes ?
Nos systèmes sont conçus pour être conformes aux principales normes internationales de menuiserie, notamment NAFS/AAMA/WDMA/CSA (Amérique du Nord), AS2047 et AS1288 (Australie) et CE EN 14351-1 (Europe). Des rapports d'essais complets, portant sur la résistance au vent, l'infiltration d'air, la pénétration d'eau et la transmission thermique (coefficient U / SHGC), sont disponibles sur demande.
Proposez-vous un emballage démontable (KD) ou des unités entièrement pré-assemblées ?
Nous nous adaptons aux deux stratégies logistiques en fonction des exigences de votre projet :
Pré-assemblé (unité) : Vitrage et calibrage en usine pour minimiser la main-d'œuvre sur site et garantir une étanchéité à l'air de niveau usine, idéal pour les projets de taille standard.
Knock-down (KD) : Les châssis et les vantaux sont pré-usinés avec précision et emballés à plat avec les vitrages en caisse. Cela optimise le volume des conteneurs, réduit les coûts de transport maritime jusqu'à 40% et facilite la manutention des éléments architecturaux de grande hauteur.